ピーク波長 (µm) = 2898 ÷ 絶対温度 (K)
絶対温度 (K) = 摂氏温度 (°C) + 273。例えばフィラメント900°Cの場合:2898 ÷ (900 + 273) ≈ 2.47µmとなり、中波域に位置します。フィラメント温度が高いほど、ピーク波長は短くなり、透過力は強くなります。
工業用光源 · 赤外線加熱
廷皓科技(TingHao)は、国際的な光源大手メーカーと技術提携し、短波・速中波・中波・カーボン中波のツインチューブエミッターを提供します。被加熱物の吸収特性に合わせて波長と出力密度を最適化し、非接触で迅速かつ正確にエネルギーを伝達することで、従来の対流加熱と比べて最大約50%の省エネを実現します。
加熱の原理
絶対零度を超える温度の物体はすべて赤外線を放射します。工業用の発熱体の温度は多くが500–2200°Cの範囲にあります。赤外線は電磁波であり、空気や中間媒体を加熱する必要がなく、必要なときに瞬時に立ち上げ、必要な箇所だけを加熱できます。そのため反応が速く、消費エネルギーが少なく、省スペースで、作業環境もより清潔に保てます。
エネルギーは電磁波として直接ワーク表面に届くため、周囲の空気を先に温める必要がありません。スイッチを入れれば即加熱、切れば即停止します。
短波とカーボン中波は最短1~2秒で作動出力に達し、加熱カーブを正確に制御して過熱を防ぎ、歩留まりと生産能力を向上させます。
赤外線が物体に入射すると、反射・透過・吸収が生じ、「吸収」されたエネルギーだけが熱に変換されます。適切な波長を選ぶことで、吸収効率を最大化できます。
エネルギーが加熱対象に集中して損失が少なく、空気を加熱し続ける対流式システムに比べてエネルギー消費とCO₂排出を大幅に削減できます。
| 比較項目 | 輻射(IR 石英管) | 対流 | 伝導 |
|---|---|---|---|
| 加熱速度 | 高速(約 3–5 秒) | 中 | 低速 |
| 冷却速度 | 高速 | 中 | 低速 |
| 加熱効率 | 良 | 中 | 低 |
| エネルギー損失 | 低 | 高 | 高 |
| 作業環境 | クリーン | 標準 | 不可 |
正しい波長を選ぶ
赤外線の放射波長は主に発熱体(フィラメント)の温度によって決まり、ピーク波長の公式で推定できます。さらに被加熱物の吸収波長帯に応じて対応するエミッターを選ぶことが、赤外線加熱を設計するうえで最も重要なステップです。
絶対温度 (K) = 摂氏温度 (°C) + 273。例えばフィラメント900°Cの場合:2898 ÷ (900 + 273) ≈ 2.47µmとなり、中波域に位置します。フィラメント温度が高いほど、ピーク波長は短くなり、透過力は強くなります。
浸透力が強く、固体表面の内部まで届くため、厚物でも均一に加熱できます。
主に材料表面で吸収されるため、表面や薄層の加熱に適しています。プラスチックやガラス、特に「水」は中波を非常によく吸収します。
水分子は中波域での吸収率が高く、中波ランプは水をより速く蒸発させます。PEやPVCなどのプラスチックも同様に中波域で優れた吸収率を示します。
波長が最も長くフィラメント温度が低いため、低温乾燥などの用途に適していますが、エネルギー密度と反応速度はやや低くなります。
ヒーターの種類
国際的な大手メーカーは工業用途向けに全波長帯の赤外線ヒーターを提供しており、お客様はプロセスと被加熱物に応じて最適な波長帯を選択できます。以下は金反射ツインチューブシリーズおよびカーボン中波エミッターの代表的な技術パラメーターです。
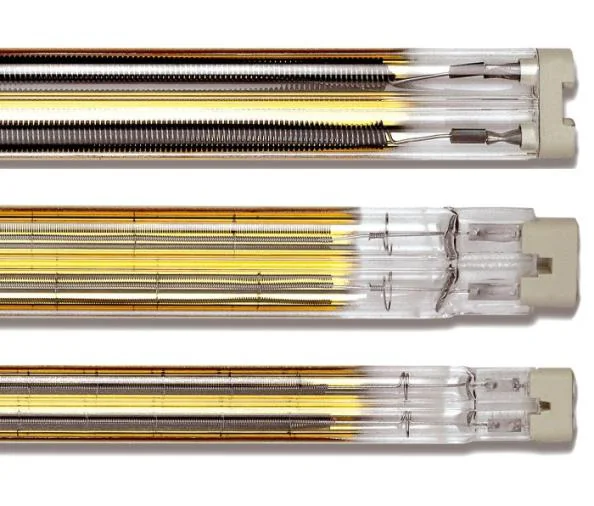

独自のツインチューブ構造は高品質な石英で作られ、背面の金反射膜(Gold reflector)が放射をワークに集中させることで有効放射をほぼ倍増させ、最高の効率を実現します。高い機械的安定性と高出力密度を備え、片端/両端接続に対応し、電気制御・出力制御システムとの組み合わせも可能です。
| 技術パラメータ | 中波MW | 高速応答中波FMW | 短波SW | カーボン中波ツインチューブ |
|---|---|---|---|---|
| ピーク波長 | 2.4–2.7 µm | > 1.4 µm | 1.0–1.4 µm | 約2 µm |
| フィラメント温度 | 800–950°C | 1400–1800°C | 1800–2400°C | 約1200°C |
| 線パワー密度 | 18 / 20 / 25 W/cm | 80 W/cm | < 200 W/cm | 60 W/cm |
| 最大面積パワー密度 | 60 kW/m² | 150 kW/m² | 200 kW/m² | 110 kW/m² |
| 応答時間 | 1〜4分 | 1〜2秒 | 約1秒 | 1〜2秒 |
| 最大加熱長さ | 1500 / 2000 / 6500 mm | 6400 / 2400 mm | 6400 / 2400 mm | 5000 mm |
| 断面 | 18×8 / 22×10 / 33×15 mm | 34×14 / 23×11 mm | 34×14 / 23×11 mm | 34×14 mm |
カーボン中波にはカーボン丸管タイプ(30 W/cm、最大長さ1500 mm、断面 ⌀19 mm、面出力 約85 kW/m²)もご用意しています。実際の型番、長さ、電圧、出力密度は用途に応じてカスタマイズ可能です。
加熱モジュール
赤外線加熱モジュールは、用途に最適化され、そのまま設置して使用できる標準化加熱ユニットです。短波またはカーボン中波ヒーター、排気機能付きステンレス筐体、230Vおよび400V制御装置を備えています。ヒーターとモジュールは事前に調整されており、工業用赤外線アプリケーションの迅速な導入ソリューションです。

| モジュール寸法 | ヒーターの型式 | 加熱長 | 出力範囲 |
|---|---|---|---|
| 500 × 510 mm | SW / CIR | 300–340 mm | 2.4–7.2 KW |
| 500 × 680 mm | SW / CIR | 500–600 mm | 4–18 KW |
| 500 × 810 mm | SW / CIR | 500–600 mm | 6–18 KW |
| 500 × 1225 mm | CIR | 1000 mm | 8–24 KW |
産業応用
以下は各産業における赤外線加熱の代表的な応用方法と効果(製品の使用イメージ)であり、プロセス改善の参考としてご活用いただけます。実際の導入にあたっては、お客様の生産ラインに合わせて改めて評価・選定いたします。
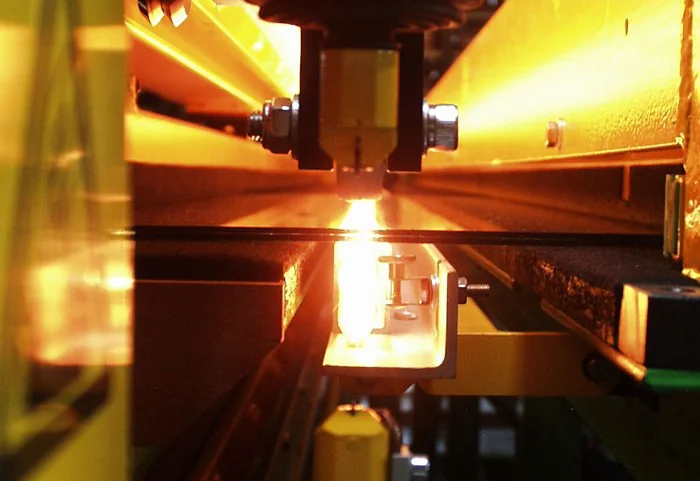
短波赤外線により急速かつ均一に加熱でき、昇温速度は毎秒約50°C、プロセス温度は約600°C、昇温・降温サイクルは約5分です。従来の電気炉と比べて処理速度が約5倍に向上し、消費エネルギーも大幅に低減します。また、合わせガラス(PVB)の切断時における中間膜の分離補助にも利用できます。
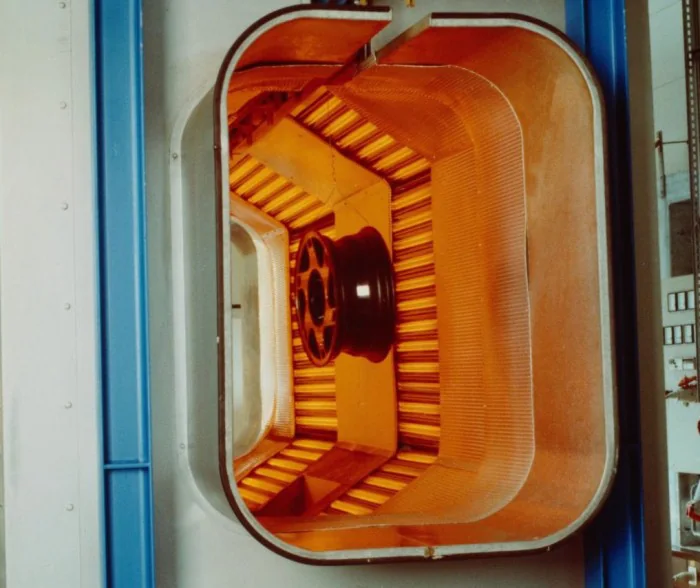
PVC・TPOロール材の真空ラミネートには速中波を採用し、予熱なしでサイクルを短縮します。アルミホイールなど金属部品の粉体塗装硬化にはカーボン中波を用い、1~2秒の高速応答と精密な温度制御により、生産能力を高めると同時に表面品質を改善し、消費エネルギーとCO₂排出を削減します。
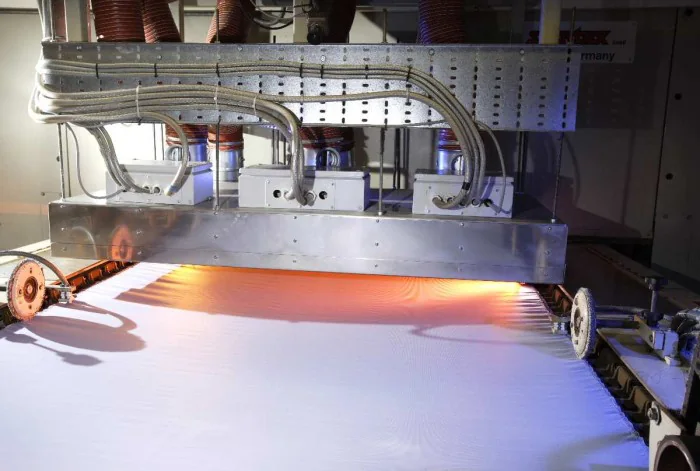
既存のテンター(Stenter)の入口にカーボン中波または中波モジュールを追加することで、温度を精密に制御し、生地の損傷を防ぎます。撥水コーティングの乾燥ではラインスピードを約6%向上でき、防火コーティングの乾燥では従来の長波加熱と比べて乾燥速度を約3倍に高められます。
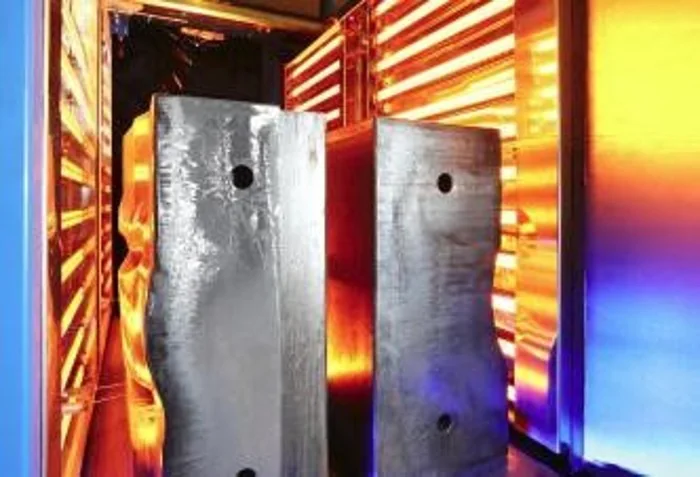
金属容器の溶接ビード保護塗装は、分割式カーボン中波モジュールで乾燥させ、各セクションで昇温・降温カーブを独立して設定でき、歩留まりを向上させます。航空宇宙用チタン合金部品の成形前200°C予熱を、24時間のガス加熱から短波に置き換えたことで、1部品あたりの加工時間が約10時間から90分に短縮されました。
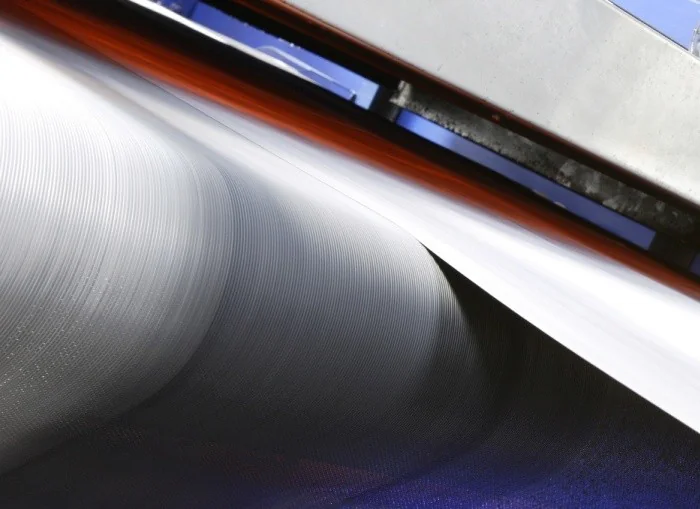
100% PP不織布は融点が低く軟化しやすい材料ですが、速中波を用いれば素材を傷めることなく効率的に乾燥できます。活性炭フィルター材は中波赤外線モジュールで乾燥させ、速度と品質を両立します。
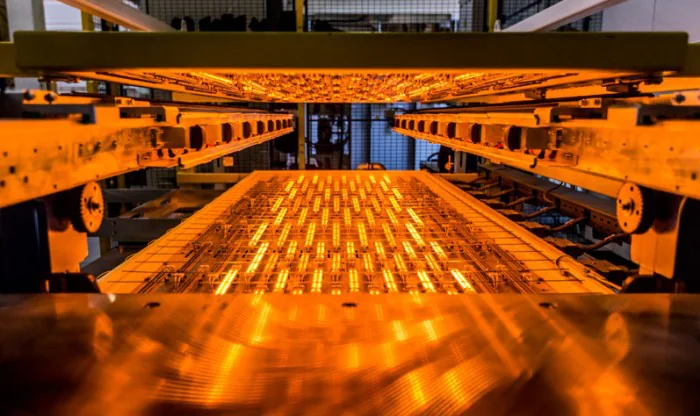
そのほか、塗料・ペイントの乾燥、インキの硬化、プラスチックフィルムやシート、食品乾燥、シュリンク包装、ワークの局所加熱など、幅広く応用されます。ライン全体の設計や搬送設備との組み合わせにも対応できます。
本ページに記載の技術は、国際的な光源大手メーカーとの技術提携に基づくものです。応用写真は製品の使用イメージであり、実際の型番、仕様、効果、供給は個別の評価と見積りに準じます。
機種選定やお見積りが必要ですか?