峰值波長 (µm) = 2898 ÷ 絕對溫度 (K)
絕對溫度 (K) = 攝氏溫度 (°C) + 273。舉個例子,燈絲 900°C 時:2898 ÷ (900 + 273) ≈ 2.47µm,剛好落在中波段。燈絲溫度越高,峰值波長就越短、穿透力也越強。
工業光源 · 紅外線加熱
廷皓科技提供短波、快中波、中波與碳中波工業紅外線加熱器、石英燈管、孿管輻射器及加熱模組。我們會先確認材料吸收波段、工件尺寸、線速與目標溫度,再匹配波長和功率密度;在波長、反射與製程配置適合的個案中,相較傳統熱對流可明顯降低無效加熱與待機能耗。
加熱原理
只要溫度高於絕對零度,物體就會放出紅外線,工業上的發熱體溫度大多落在 500–2200°C 之間。紅外線是一種電磁波,不必先把空氣或中間介質燒熱——要用才開、哪裡要熱哪裡才熱,所以反應快、耗電少,占的空間也小,現場環境相對乾淨。
熱以電磁波直接打到工件表面,不用先把周圍空氣燒熱,一開就熱、一關就停。
部分短波與碳中波規格可在秒級進入工作狀態,適合分區控制與停線降載;實際反應時間與製程效果仍依燈管型號、控制器、工件與線速確認。
紅外線打到物體,會有反射、穿透、吸收三種情況,只有被「吸收」掉的那一部分才會變成熱;波長選對了,吸收才會好。
熱都集中在工件上、白白浪費掉的少,比起得一直把空氣燒熱的對流式爐,能耗和碳排都能降不少。
| 比較項目 | 輻射(IR 石英管) | 對流 | 傳導 |
|---|---|---|---|
| 加熱速度 | 快速(約 3–5 秒) | 中 | 慢 |
| 降溫速度 | 快速 | 中 | 慢 |
| 加熱效率 | 佳 | 中 | 低 |
| 能源損耗 | 低 | 高 | 高 |
| 作業環境 | 潔淨 | 一般 | 差 |
選對波長
紅外線發出來的波長,主要看發熱體(燈絲)的溫度,用峰值波長公式就能抓個大概;接著對著被加熱物會吸收的波段去選輻射器——這一步選對了,整個紅外線加熱規劃就成功一半。
絕對溫度 (K) = 攝氏溫度 (°C) + 273。舉個例子,燈絲 900°C 時:2898 ÷ (900 + 273) ≈ 2.47µm,剛好落在中波段。燈絲溫度越高,峰值波長就越短、穿透力也越強。
穿透力強,能進到固體內部,連厚件也能加熱得比較均勻。
主要被材料表面吸收,適合表面與薄層加熱;塑膠、玻璃,特別是「水」對中波吸收極佳。
水分子在中波段特別會吸收,中波燈管能讓水蒸發得更快;PE、PVC 這類塑料在中波段的吸收率也很好。
波長最長、燈絲溫度低,適合低溫乾燥這類應用,只是能量密度和反應速度都比較低。
加熱器種類
國際大廠的工業紅外線加熱器涵蓋各個波段,您可以照自己的製程和被加熱物,挑最合適的那一段。下面整理了金膜反射孿管系列和碳中波輻射器的代表性技術參數,供您參考。
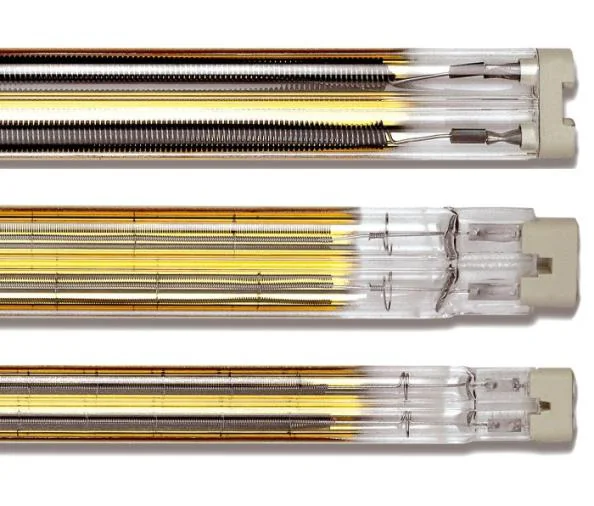

孿管(Twin tube)以石英管形成穩定結構,背面的鍍金反射層(Gold reflector)用來把背向輻射導回工件。實際有效能量增益會受波長、發射器與工件幾何、距離、反射層狀態及污染影響,不能用固定倍數概括;選型時仍要連同功率密度與控制方式核對。
| 技術參數 | 中波 MW | 快響應中波 FMW | 短波 SW | 碳中波孿管 |
|---|---|---|---|---|
| 峰值波長 | 2.4–2.7 µm | > 1.4 µm | 1.0–1.4 µm | 約 2 µm |
| 燈絲溫度 | 800–950°C | 1400–1800°C | 1800–2400°C | 約 1200°C |
| 線功率密度 | 18 / 20 / 25 W/cm | 80 W/cm | < 200 W/cm | 60 W/cm |
| 最大面功率密度 | 60 kW/m² | 150 kW/m² | 200 kW/m² | 110 kW/m² |
| 反應時間 | 1–4 分鐘 | 1–2 秒 | 約 1 秒 | 1–2 秒 |
| 最大加熱長度 | 1500 / 2000 / 6500 mm | 6400 / 2400 mm | 6400 / 2400 mm | 5000 mm |
| 橫截面 | 18×8 / 22×10 / 33×15 mm | 34×14 / 23×11 mm | 34×14 / 23×11 mm | 34×14 mm |
碳中波 也有碳圓管的型式(30 W/cm、最大長度 1500 mm、橫截面 ⌀19 mm、面功率約 85 kW/m²)。實際型號、長度、電壓與功率密度,都能照您的應用客製。
加熱模組
紅外線加熱模組是已經針對應用調整好、拿來就能裝的標準化加熱單元,配上短波或碳中波加熱器、附抽氣的不鏽鋼機殼,再加上 230V 與 400V 控制裝置。加熱器和模組之間在出廠前就先配好,要快速導入工業紅外線應用很方便。

| 模組尺寸 | 加熱器型式 | 加熱長度 | 功率範圍 |
|---|---|---|---|
| 500 × 510 mm | SW / CIR | 300–340 mm | 2.4–7.2 KW |
| 500 × 680 mm | SW / CIR | 500–600 mm | 4–18 KW |
| 500 × 810 mm | SW / CIR | 500–600 mm | 6–18 KW |
| 500 × 1225 mm | CIR | 1000 mm | 8–24 KW |
產業應用
下面整理了紅外線加熱在各產業常見的用法和成效(產品應用示意),給您做製程改善時參考;真的要導入時,我們會照您的生產線重新評估、重新選型。
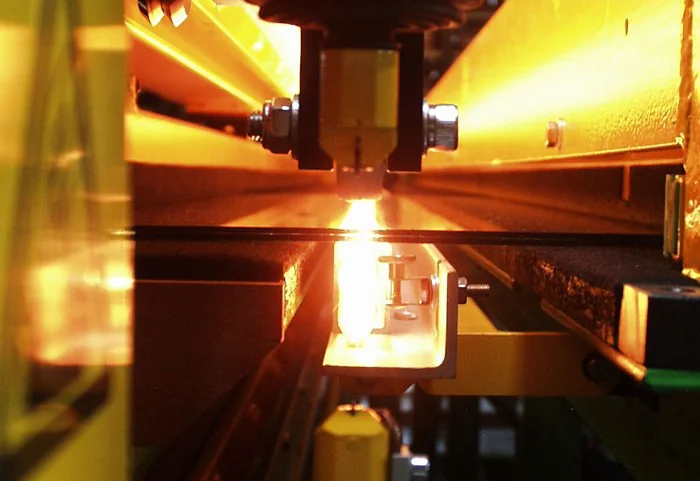
用短波紅外線快速均溫,升溫速率可達每秒約 50°C、製程溫度約 600°C,一個昇降溫週期大約 5 分鐘。跟傳統電熱爐一比,處理速度約快五倍、耗電也降很多,還能在膠合玻璃(PVB)切割時幫忙把膠膜分開。
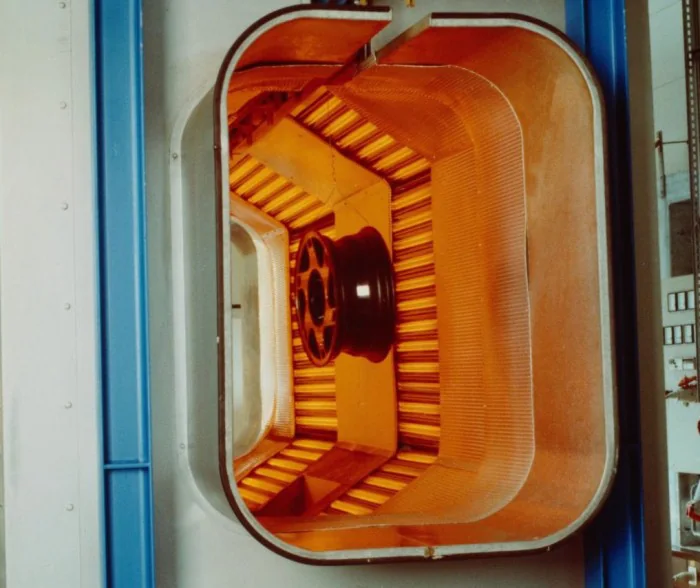
PVC、TPO 捲材的真空貼合改用快中波,不必預熱就能把週期縮短;鋁圈這類金屬件的粉體塗裝固化改用碳中波,1–2 秒就反應、溫度也控得準,產能上去的同時表面品質更好,耗電和碳排也跟著降。
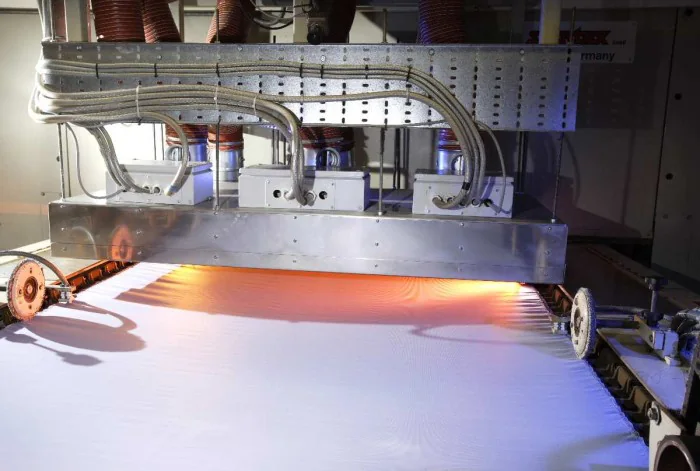
在現有定型機(Stenter)入口加一組碳中波或中波模組,溫度控得準、布料也不容易受損。撥水塗層乾燥能讓產線速度約快 6%;防火塗層乾燥跟傳統長波加熱一比,乾燥速度約快三倍。
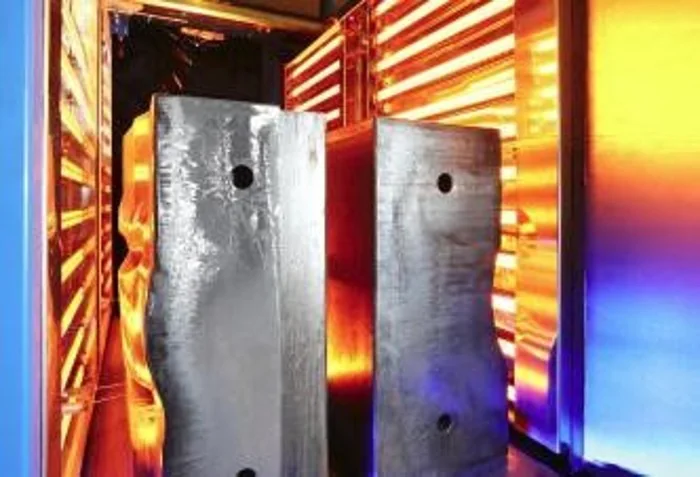
金屬容器焊道的保護塗層用分段碳中波模組來乾燥,每一段都能各自設升降溫曲線,良率更好顧;航太鈦合金件成型前要做 200°C 預熱,改用短波取代原本 24 小時的瓦斯加熱後,單件加工時間就從約 10 小時縮到 90 分鐘。
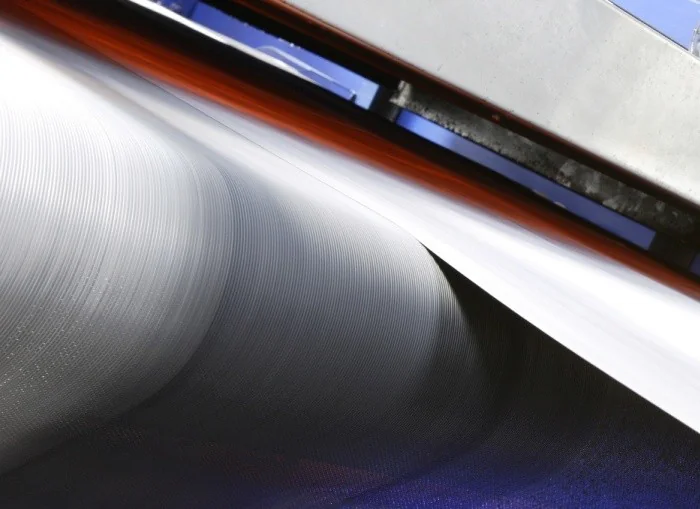
100% PP 不織布熔點低、容易軟化,用快中波可以在不傷材質的前提下有效率地烘乾;活性碳過濾材則用中波紅外線模組來乾燥,速度和品質都顧得到。
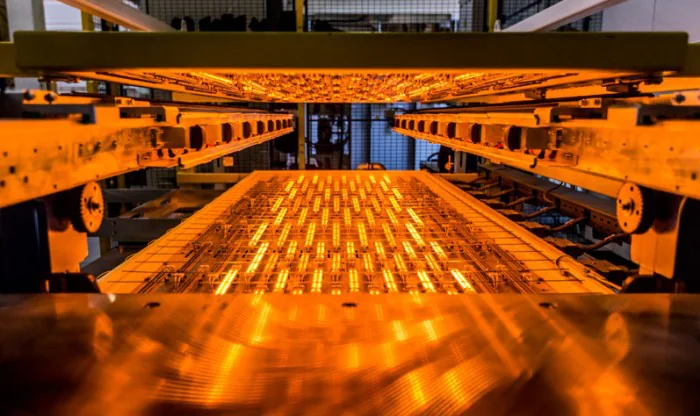
此外像塗料與油漆烘乾、油墨固化、塑膠薄膜與薄片、食品乾燥、收縮包裝、工件局部加熱這些,也都常常用到;可以整線一起規劃,搭配輸送設備一塊做。
本頁技術源自與國際頂級紅外線光源大廠的技術合作;應用照片為產品應用示意,實際型號、規格、效益與供貨,仍以個案評估與報價為準。
紅外線選型中心
以下把產品選型、節能評估、製程應用與維護文章分組整理。想先自行研究可依問題進入,也可先看紅外線加熱技術與選型總覽;準備詢價時,把材料、尺寸、線速與目標溫度一起提供,會比只問瓦數更容易選對。
材質、顏色、含水率、塗層或溶劑種類,以及紅外線是否能直接照到加熱面。
工件寬度、厚度、加熱區長度、輸送速度、每小時產量與允許停留時間。
起始/目標溫度、容許溫差、供電條件、分區調功、測溫位置及排風需求。
先判斷短波、中波或碳中波,再決定燈管結構、功率密度與排列方式。
比較碳中波、單管/孿管、反射層與模組化整合的差異及適用情境。
依材料與製程意圖查看可行波段、控制重點及常見失敗原因。
用單位產量能耗與製程結果評估效益,避免只看額定瓦數或電費單。
需要選型或報價?